
Вход в личный кабинет
Если Вы незарегистрированы на портале, то можете сделать это бесплатно. После регистрации Вы получите доступ в личный кабинет.
РегистрацияСтатьи компаний
Листовые лотки для организации кабельных трасс
Как выбрать воздушный компрессор для производства
Уборка небольшой металлообрабатывающей мастерской: как подобрать оборудование под разные задачи
Лента стальная: главная - Стальная лента: марки, прокат и как выбрать поставщика в 2026 году
Семь футов под килем: компания ESAB повышает скорость ремонта судовых валов на 70 %
« к списку статей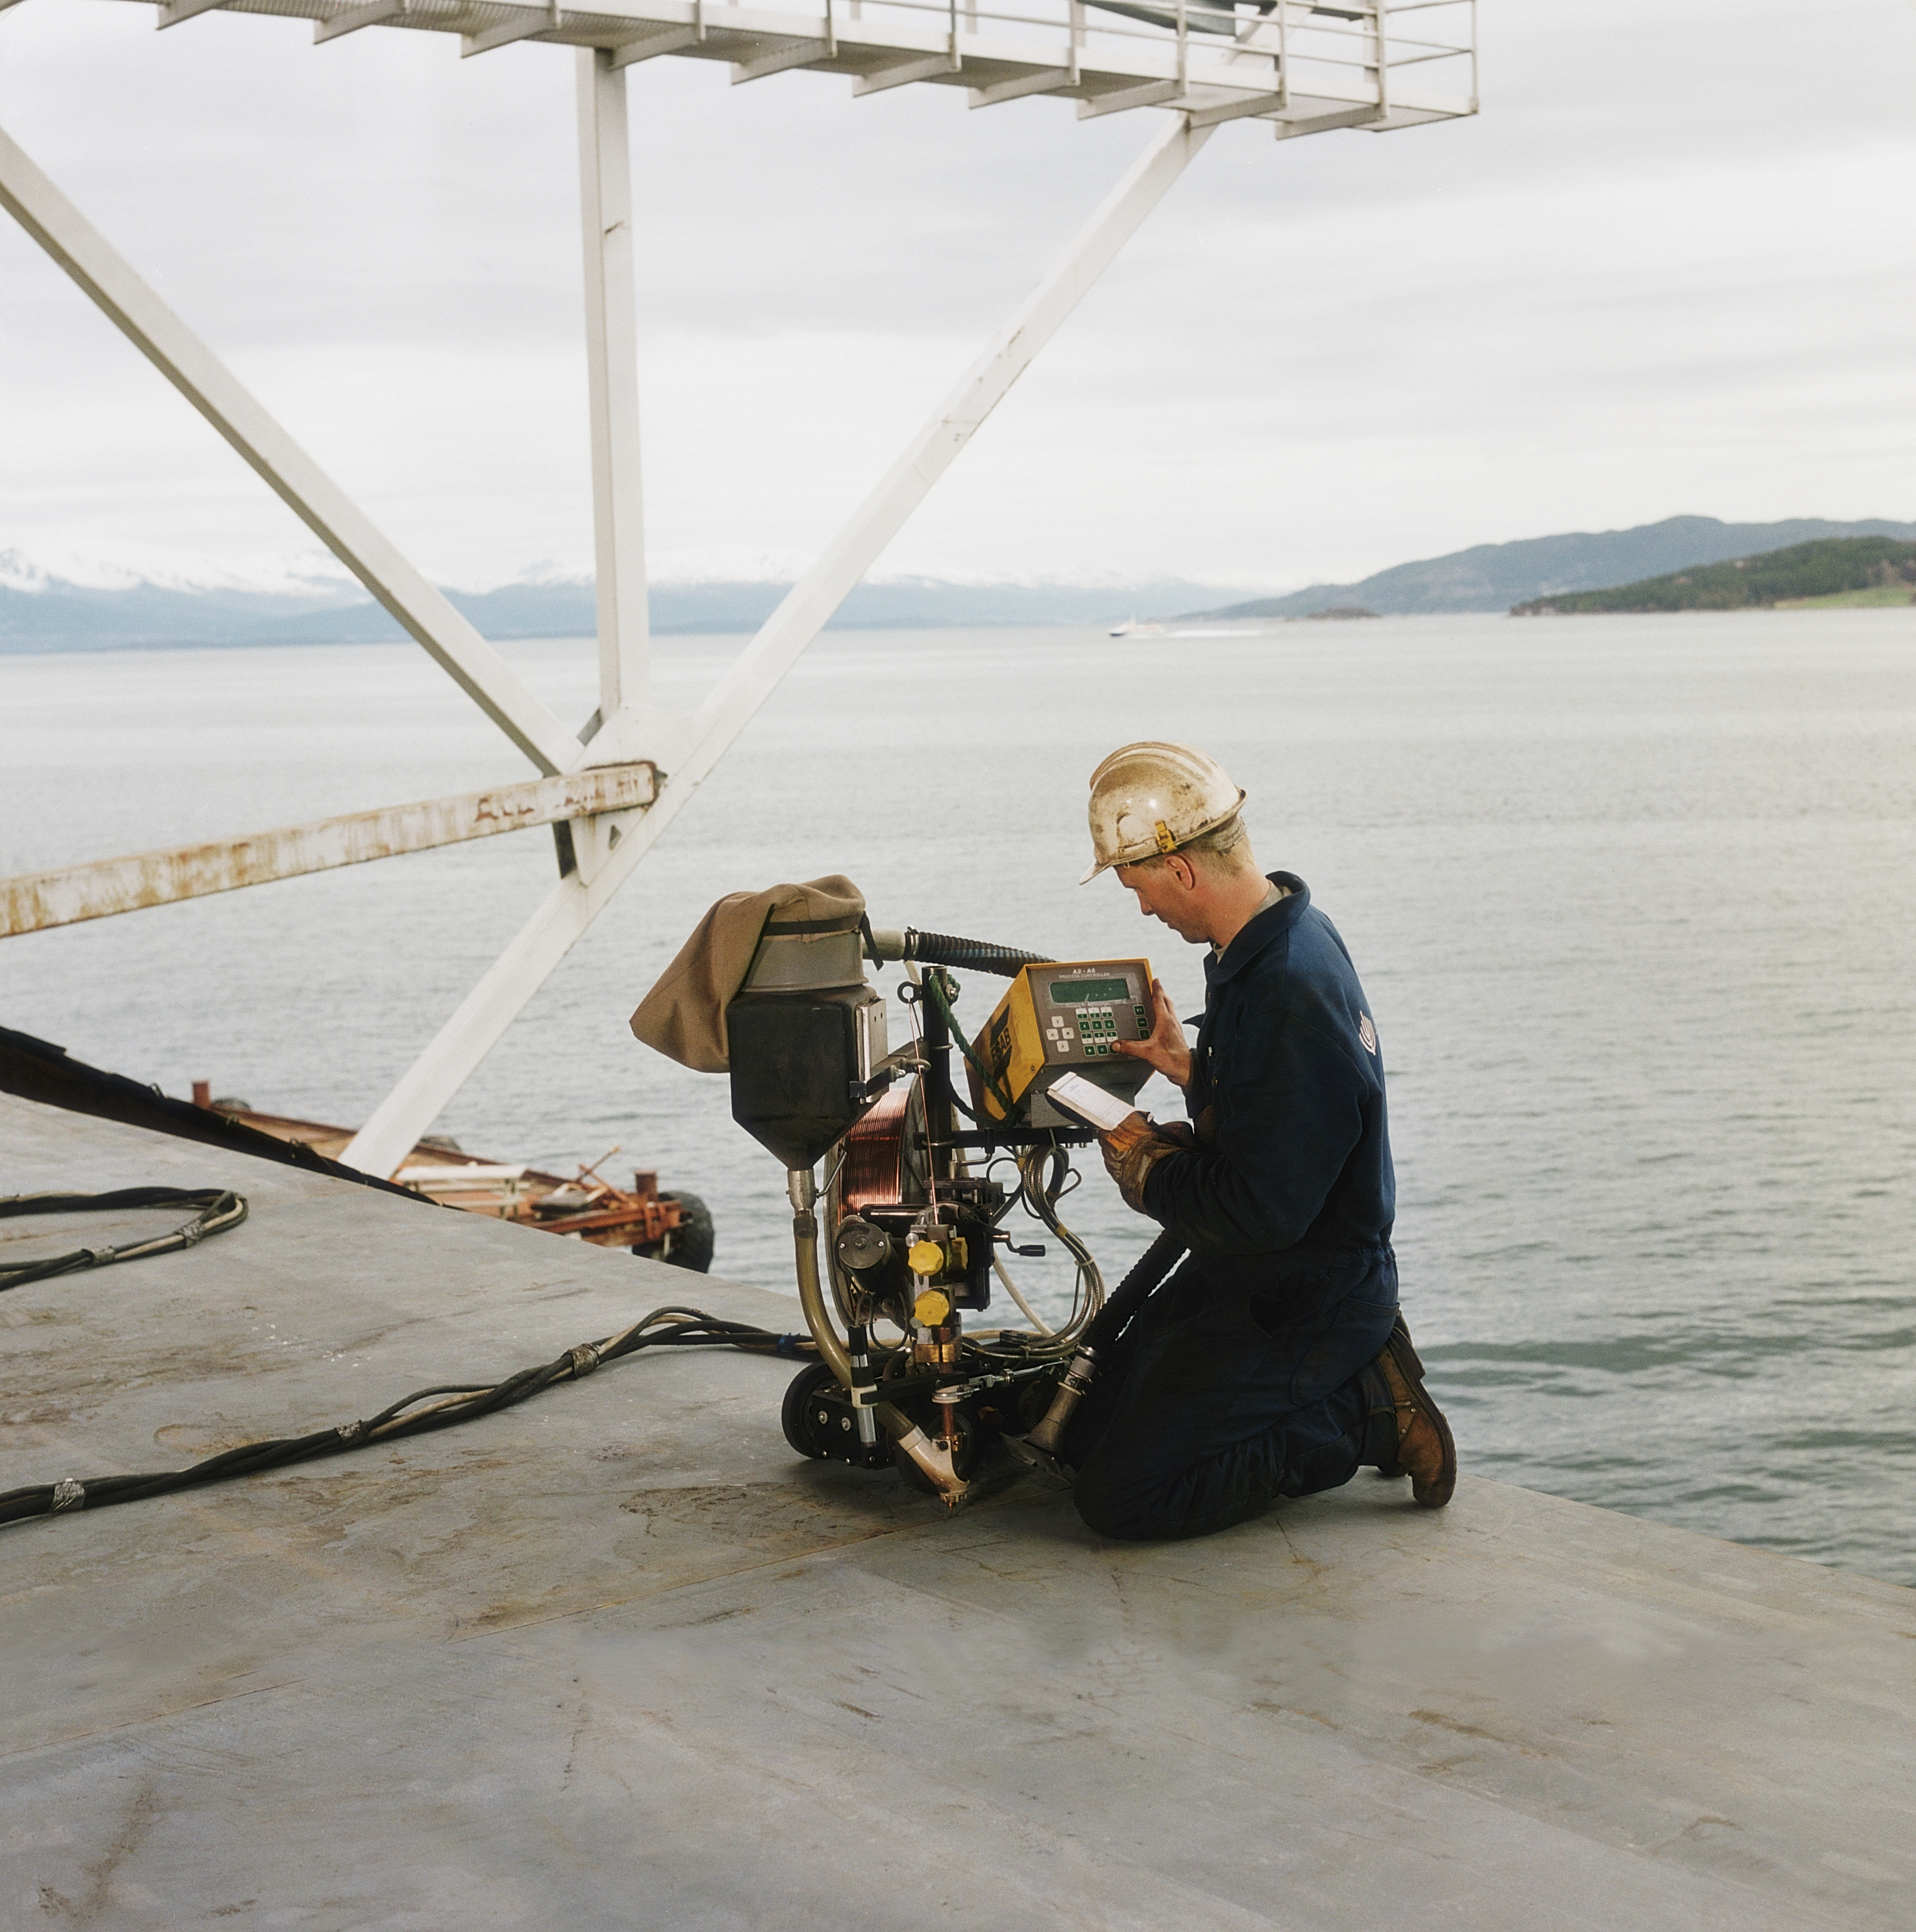
09.03.2021 https://www.sandvik.coromant.com
Используемые в судостроении стали особенно чувствительны к нагреванию и отличаются высокой ценой – они могут содержать марганец, хром, никель, молибден, ниобий и ванадий. Избыточное тепловложение может привести к деформации вала и ухудшению его механических свойств, что существенно уменьшит срок эксплуатации. По этим причинам к качеству сварки предъявляются особенно строгие требования.
Компания ESAB установила систему наплавки валов на базе источника сварочного тока LAF 1001. Наплавка осуществляется сварочной головкой для тяжелых условий эксплуатации А6, которая устанавливается на каретку с возможностью перемещения вдоль наплавляемой поверхности на длину 2,2 м. Аппарат оснащён системой подачи и рециркуляции флюса. Наплавка валов диаметром от 100 до 1200 мм производится высоколегированной проволокой диаметром 3 мм. Вал вращается комплектом роликовых опор суммарной грузоподъёмностью 60 тонн. Другой комплект опор может вращать валы массой до 135 тонн.
Из-за сложностей, связанных с позиционированием 50-тонного вала, его перемещение к роликовому стенду для автоматической наплавки требует «астрономических» затрат. Альтернативой является ремонт с использованием ручного или полуавтоматического процесса, которые приводят к вариабельности наплавки - отклонениям от необходимой геометрии, что практически исключается при использовании технологии ESAB.
Также, система ESAB проста в эксплуатации – все параметры наплавки и перемещения запрограммированы в контроллере, поэтому от оператора требуется только расположить сварочную головку и запустить процесс.
Помимо ремонта гребных валов верфь регулярно занимается восстановлением листов толщиной до 80 мм. Обычно при сварке толстостенного металла процесс требует выборки корня шва, чтобы обеспечить 100% проплавление. Для повышения производительности верфь приобрела четыре сварочных трактора ESAB A2N Multitrac с двумя сменными головками на каждый: головка для сварки под флюсом одной проволокой и специально модифицированная головка Arcair® N7500i для угольной строжки.
Трактор A2N Multitrac позволяет оператору сварить одну сторону пластины с помощью процесса дуговой сварки под флюсом, перевернуть лист, поменять головку на подходящую для строжки и выполнить строжку с обратной стороны. После ещё одной быстрой смены сварочной головки оператор завершает сварку соединения.
«Ни один оператор, работая вручную, не сможет сравниться с автоматической системой по части повторяемости толщины наплавки или контроля уровня тепловложения. По этой причине для восстановления судовых валов был адаптирован проверенный процесс, который давно зарекомендовал себя на сталелитейных заводах», – отмечает Дмитрий Куракса, управляющий директор ESAB в России и СНГ.
Статья опубликована от компании: https://www.sandvik.coromant.com
Ещё анонсы и статьи
25.10.2026 SteelSite.ru
Листовые лотки для организации кабельных трассЛистовой лоток представляет собой металлический кабельный канал, изготовленный методом гибки листового проката. Конструкция имеет цельное основание и боковые стенки, образующие несущую систему для раз...
Читать далее »25.10.2026 SteelSite.ru
Как выбрать воздушный компрессор для производстваВоздушный компрессор обеспечивает работу пневматического инструмента, производственных станков, окрасочного оборудования и автоматизированных линий. От правильного выбора установки зависят стабильност...
Читать далее »25.10.2026 SteelSite.ru
Уборка небольшой металлообрабатывающей мастерской: как подобрать оборудование под разные задачиВ небольшой мастерской стружка у станка, пыль после шлифования и следы СОЖ на полу могут оказаться в нескольких шагах друг от друга. Но близость рабочих мест не делает эти загрязнения одной задачей. П...
Читать далее »14.10.2026 Лента стальная: главная
Лента стальная: главная - Стальная лента: марки, прокат и как выбрать поставщика в 2026 годуЕсли нужна стальная лента под конкретную задачу, удобнее всего начать с проверенного поставщика - lenta-stalnaja помогает подобрать марку, толщину и состояние поставки без лишних переговоров. За после...
Читать далее »14.10.2026 Лента AISI 304
Лента AISI 304: что нужно знать при выборе и заказеДля задач, где нужна коррозионная стойкость и хорошая формуемость, обычно берут лента из нержавейки aisi 304: это самая ходовая аустенитная нержавейка, аналог российской 08Х18Н10. Маркой AISI 304 назы...
Читать далее »Copyright © 2009-2026 SteelSite.ru - Металлургический портал, оборудование для обработки металлов, металлургическая продукция.
